

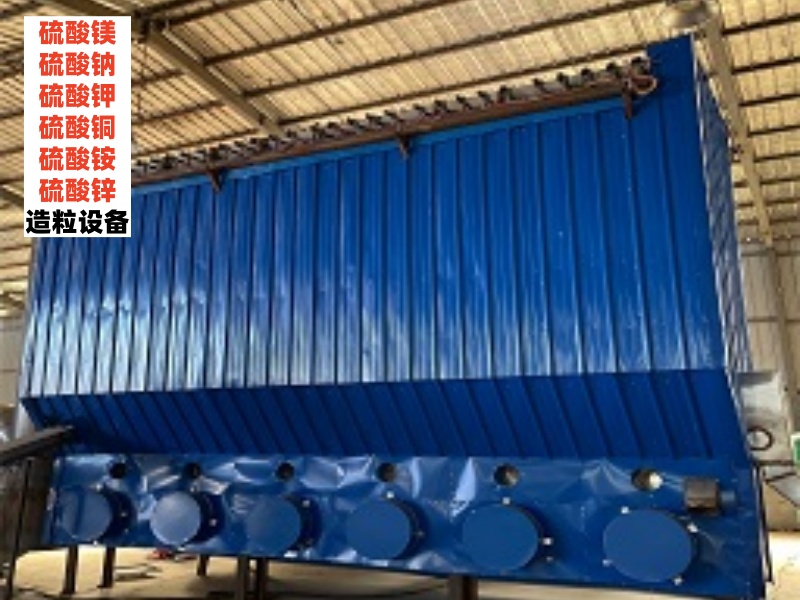
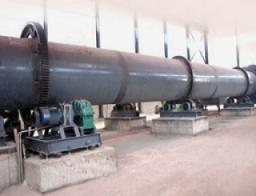
废硫酸煅烧机在工业废酸处理领域具有显著的技术与经济优势,尤其适用于高浓度废硫酸(如含硫量10%以上)的资源化回收。其主要优势体现在以下几个方面:
1. 资源回收
煅烧机通过高温(850-1100℃)分解废硫酸中的有机杂质及硫酸盐,将硫元素转化为高纯度(SO₂)气体,回收率可达95%以上。SO₂可直接用于生产工业硫酸(98%浓度)或作为硫酸盐产品的原料,实现硫资源的闭环利用。以某锌冶炼厂为例,年处理2万吨废酸可回收硫酸1.8万吨,降低原料采购成本30%以上。
2. 环境友好性
传统废酸处理(如石灰中和)会产生大量含重金属的污泥(约0.5吨污泥/吨酸),存在二次污染风险。煅烧工艺通过高温氧化分解有机物(如COD去除率>99%),尾气经脱硫除尘后达标排放(SO₂<50mg/Nm³),残渣量减少80%以上,且重金属被固化于玻璃化残渣中,显著降低填埋风险。
3. 处理能力适应性强
煅烧机可处理含固量高达15%的复杂废酸(如钛行业废酸),且对氯离子、氟离子等杂质耐受性较强(Cl⁻<5%)。模块化设计支持单台设备处理量50-200吨/天,通过多级余热回收系统(如蒸汽发电)降低能耗,综合能耗比湿法处理低40%。
4. 长期经济性
尽管初始投资较高(约3000-5000万元),但煅烧机在运营3-5年后即可实现盈亏平衡。以处理量100吨/天的产线为例,回收硫酸价值约600万元/年,节省危废处置费400万元/年,结合能源回收(如蒸汽),综合收益超千万元。
实际应用案例
某大型化工企业采用煅烧技术处理20万吨/年废酸,年回收硫酸18万吨,减少危废产生量12万吨,碳排放降低1.5万吨CO₂当量,5年内收回投资成本。
总结:废硫酸煅烧机以资源回收为,兼顾环保合规与经济收益,尤其适合大规模、高浓度废酸集中处理场景,是推动循环经济和绿色制造的关键技术。

 在线客服
 15588817216
 wclxchina@163.com


